 +86-15052135118


 যোগাযোগ করুন

একজন মেশিন নির্মাতা একবার M12 ফ্ল্যাঞ্জ বোল্টকে 8.8 গ্রেড থেকে 10.9 গ্রেডে একটি চাপ-পরীক্ষার রিগে আপগ্রেড করেছিলেন এবং "শক্তিশালী" বোল্টের সাথে মেলানোর জন্য অ্যাসেম্বলি টর্ককে 140 Nm-এ উন্নীত করেছিলেন। তিন সপ্তাহ পরে, একটি বোল্ট ছিঁড়ে যায় এবং পুরো স্কিডটিকে পুনরায় ইঞ্জিনিয়ার করতে হয়েছিল। জয়েন্টের জন্য এখনও প্রায় 90 Nm প্রয়োজন, কারণ বোল্টের জন্য টর্ক সেটিংস জয়েন্ট ডিজাইন এবং ফাস্টেনার প্রপার্টি ক্লাস অনুসরণ করে, যা শক্ত দেখায় সে সম্পর্কে কোনও অনুভূতি নয়।
ঘূর্ণন সঁচারক বল সেটিংস একটি রেঞ্চে বাঁক প্রচেষ্টাকে জয়েন্টে একটি অনুমানযোগ্য ক্ল্যাম্পিং শক্তিতে রূপান্তরিত করে। মান খুব কম সেট করুন, এবং বোল্ট কখনই পর্যাপ্ত প্রিলোড তৈরি করে না, তাই কম্পন এবং পরিষেবা লোড জয়েন্টটিকে ঢিলে দেয়। এটিকে অনেক উঁচুতে সেট করুন এবং বোল্টটি তার স্থিতিস্থাপক সীমা অতিক্রম করে প্রসারিত হয়, থ্রেড ছিটিয়ে দেয় বা ক্লান্তিতে পরে ভেঙে যায়।
এই নির্দেশিকাটি ব্যাখ্যা করে যে কীভাবে বোল্টের টর্ক সেটিংস গণনা করা হয়, কীভাবে একটি মেট্রিক টর্ক চার্ট পড়তে হয়, কেন কে-ফ্যাক্টর সঠিক মান 50 শতাংশের বেশি স্থানান্তর করতে পারে এবং কোন সমাবেশের অভ্যাস পুনরাবৃত্তিযোগ্য ফলাফল দেয়।
কেন টর্ক সেটিংস বিদ্যমান: রেঞ্চ প্রচেষ্টা ক্ল্যাম্পিং ফোর্স নয়
একটি টর্ক সেটিং হল একটি গণনাকৃত মান যার একমাত্র কাজ হল প্রিলোড তৈরি করা যা বোল্টের নিরাপদ ইলাস্টিক পরিসরের মধ্যে একটি বোল্টেড জয়েন্টকে সুরক্ষিত রাখে। এটি একটি আঁটসাঁট পছন্দ নয় এবং এটি কেবল বোল্টের আকার থেকে অনুমান করা যায় না।
টর্ক সেটিং হল ঘূর্ণন শক্তি, যা Nm বা lb-ft এ প্রকাশ করা হয়, যখন থ্রেড এবং ভারবহন পৃষ্ঠের ঘর্ষণকে বিবেচনায় নেওয়া হয় তখন বোল্টে একটি নির্দিষ্ট অক্ষীয় প্রিলোড তৈরি করতে একটি ফাস্টেনারে প্রয়োগ করা হয়।
গভর্নিং রিলেশন হল T = K x d x F। T হল প্রযুক্ত টর্ক, K হল নাট ফ্যাক্টর, একটি মাত্রাবিহীন ঘর্ষণ সহগ যা সাধারণত 0.10 থেকে 0.30 পর্যন্ত হয়, d হল নামমাত্র বোল্ট ব্যাস, এবং F হল লক্ষ্য প্রিলোড। এই চারটি ভেরিয়েবলের যেকোনো একটি পরিবর্তন করুন এবং সঠিক টর্ক সেটিং এটির সাথে চলে।
এই অনুপাতগুলি প্রকাশিত টর্ক-টেনশন অধ্যয়ন থেকে আসে এবং ব্যাখ্যা করে কেন তৈলাক্তকরণ নিয়ন্ত্রণ রেঞ্চ নির্ভুলতার মতো গুরুত্বপূর্ণ। 90 শতাংশ ঘর্ষণে চলমান একটি জয়েন্টে, পৃষ্ঠের অবস্থার একটি ছোট পরিবর্তন ফলে প্রিলোডকে টর্ক রেঞ্চ রিডিংয়ে 5 শতাংশ ত্রুটির চেয়ে অনেক বেশি স্থানান্তরিত করে।
কিভাবে একটি মেট্রিক বোল্ট টর্ক চার্ট পড়তে হয়: সম্পত্তি শ্রেণী মূল্য নির্ধারণ করে
বোল্টের মাথায় প্রপার্টি ক্লাস স্ট্যাম্প করা প্রথম সত্যটি হল একটি সঠিক টর্ক সেটিং নির্ভর করে, কারণ এটি ঠিক করে দেয় যে বোল্ট কতটা প্রিলোড বহন করতে পারে তার ফলন হওয়ার আগে।
মেট্রিক বোল্টগুলি 4.6, 8.8, 10.9 এবং 12.9 এর মতো ক্লাস বহন করে। প্রথম অঙ্কটি MPa-তে ন্যূনতম প্রসার্য শক্তির এক দশমাংশ, এবং দুটি সংখ্যা একসঙ্গে প্রসার্য শক্তির সাথে ফলন শক্তির অনুপাতকে বর্ণনা করে। একটি 8.8 বোল্টের ন্যূনতম প্রসার্য শক্তি প্রায় 800 MPa এবং ফলন সেই চিত্রের প্রায় 80 শতাংশ।
| সম্পত্তি শ্রেণী | M6 | M8 | M10 | M12 | M16 | M20 |
| 4.6 | 4.3 | 9.9 | 19.6 | 34.3 | 83.4 | 163 |
| 8.8 | 10.7 | 26 | 51 | 90 | 219 | 427 |
| 10.9 | 15 | 37 | 73 | 128 | 311 | 607 |
| 12.9 | 18 | 44 | 86 | 152 | 370 | 722 |
টেবিলটি K = 0.20 এ পরিষ্কার, হালকা তেলযুক্ত থ্রেড এবং প্রিলোড প্রায় 75 শতাংশ প্রুফ লোড ধরে নেয়। এগুলি বেশিরভাগ সাধারণ প্রকৌশল টর্ক চার্ট দ্বারা ব্যবহৃত অনুমান এবং এগুলি ফাস্টেনার সরবরাহকারী এবং পরীক্ষাগার পরীক্ষাগার দ্বারা প্রকাশিত মানগুলির সাথে মেলে। নিরাপত্তা-গুরুত্বপূর্ণ জয়েন্টগুলির জন্য, একটি জেনেরিক টেবিলের পরিবর্তে ফাস্টেনার সরবরাহকারীর নিজস্ব মান ব্যবহার করুন।
টর্ক সেটিংস সাধারণ অনুপাত দ্বারা সম্পত্তি শ্রেণীর মধ্যে স্থানান্তরযোগ্য নয়। একটি 10.9 বোল্টে প্রয়োগ করা একটি 8.8 মান অপ্রয়োজনীয় প্রিলোড যোগ করে; একটি 8.8 বোল্টে প্রয়োগ করা একটি 10.9 মান এটিকে ফলনে ঠেলে দিতে পারে।
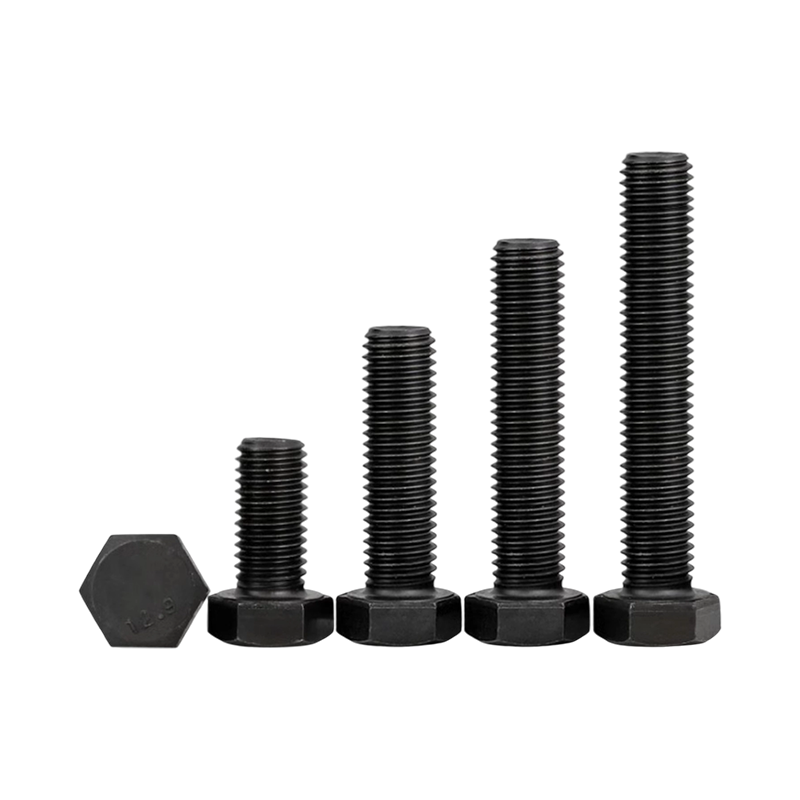 DIN 933 ফুল-থ্রেড এবং DIN 931 আংশিক-থ্রেড হেক্স বোল্ট এই তালিকায় পূর্ণ-থ্রেড এবং আংশিক-থ্রেড ভেরিয়েন্টে হেক্স বোল্ট রয়েছে, প্রমিত সম্পত্তি ক্লাস সহ। চার্ট থেকে টর্ক মান প্রয়োগ করার আগে বোল্ট গ্রেড চিহ্ন নিশ্চিত করার সময় এখানে পরীক্ষা করুন। পণ্য দেখুন →
গ্রেড মার্কিং বিষয়। একটি দৃশ্যমান সম্পত্তি শ্রেণী চিহ্ন ছাড়া বোল্ট, বা সরবরাহকারীদের থেকে ব্যাচ যারা গ্রেড নথিভুক্ত করতে পারে না, একটি পরিচিত শ্রেণী অনুমান করে এমন একটি চার্ট ব্যবহার করে টর্ক করা উচিত নয়৷ প্রথমে তাদের চিহ্নিত করুন এবং প্রতিস্থাপন করুন।
এছাড়াও কোন টেবিল পড়ার আগে নামমাত্র ব্যাস এবং থ্রেড পিচ নিশ্চিত করুন। ক স্ক্রু আকারের চার্ট দেখায় কত সহজে বড় ব্যাস, গেজ সংখ্যা, এবং পিচ বিভ্রান্ত হয়, এবং এখানে একটি ত্রুটি টর্ক মান এবং প্রিলোড উভয়ই পরিবর্তন করে।
কে-ফ্যাক্টর: কেন একই বোল্টের জন্য আলাদা টর্ক সেটিংস প্রয়োজন
কে-ফ্যাক্টর, যাকে নাট ফ্যাক্টরও বলা হয়, হল ঘর্ষণ সহগ যা প্রয়োগকৃত টর্ককে বোল্ট টেনশনের সাথে সংযুক্ত করে এবং এটি প্রলেপ, আবরণ এবং তৈলাক্তকরণের উপর নির্ভর করে প্রয়োজনীয় টর্ক সেটিং 50 শতাংশের বেশি পরিবর্তন করতে পারে।
একটি সাধারণ ইস্পাত বল্টু K = 0.20 এর কাছাকাছি চলে। দস্তার প্রলেপ এটিকে সামান্য উত্তোলন করে, হট-ডিপ গ্যালভানাইজিং এটিকে 0.25 বা তার উপরে ঠেলে দেয় এবং মোম বা মলিবডেনাম ডিসালফাইড আবরণ এটিকে 0.15 এর নিচে টেনে নিয়ে যায়। প্রতিটি সারফেস ট্রিটমেন্ট পরিবর্তন করে যে রেঞ্চের কতটা প্রচেষ্টা থ্রেডের মধ্য দিয়ে ট্রিপে বেঁচে থাকে।
| পৃষ্ঠের অবস্থা | সাধারণ K মান |
| প্লেইন ইস্পাত, প্রাপ্ত হিসাবে | 0.18 থেকে 0.22 |
| দস্তা ধাতুপট্টাবৃত | 0.20 থেকে 0.24 |
| ক্যাডমিয়াম ধাতুপট্টাবৃত | 0.15 থেকে 0.16 |
| হট-ডিপ galvanized | 0.25 থেকে 0.30 |
| মলিবডেনাম ডিসালফাইড লেপা | 0.12 থেকে 0.14 |
| মোমযুক্ত বা প্যারাফিন লেপা | 0.10 থেকে 0.12 |
পৃষ্ঠের অবস্থা দ্বারা K-ফ্যাক্টর
বারগুলি সাধারণ K রেঞ্জ দেখায়; লম্বা বার মানে একই প্রিলোডের জন্য আরও ঘর্ষণ এবং উচ্চতর প্রয়োজনীয় টর্ক।
ব্যবহারিক ফলাফল একটি M12 গ্রেড 8.8 জয়েন্টে প্রদর্শিত হয়। K = 0.20 এ 75 শতাংশ প্রুফ লোডের জন্য সঠিক সেটিং প্রায় 90 Nm। K = 0.13 এ মলিবডেনাম প্রলিপ্ত থ্রেডের সাথে, একই প্রিলোডের জন্য প্রায় 59 Nm প্রয়োজন। যদি কোনো অপারেটর প্রলিপ্ত ফাস্টেনারে 90 Nm প্রয়োগ করতে থাকে, তাহলে বোল্টটি ডিজাইনের তুলনায় প্রায় 50 শতাংশ বেশি প্রিলোড পায় এবং বিপজ্জনকভাবে ফলনের কাছাকাছি আসে।
হট-ডিপ গ্যালভানাইজড ফাস্টেনার একই প্রিলোডে পৌঁছানোর জন্য একই আকার এবং শ্রেণীর মোমযুক্ত ফাস্টেনারগুলির তুলনায় 25 থেকে 40 শতাংশ বেশি টর্কের প্রয়োজন হতে পারে।
বাদাম যে কোনো বোল্টেড সংযোগে প্রভাবশালী ঘর্ষণ অংশীদার, এটির ভারবহন মুখের নীচে প্রয়োগকৃত টর্কের প্রায় অর্ধেক শোষণ করে। DIN 934 বা GB/T 6170 তে তৈরি হেক্সাগন বাদামের মানসম্মত ভারবহন এলাকা এবং থ্রেড সহনশীলতা রয়েছে যা এই ঘর্ষণটিকে ব্যাচ জুড়ে অনুমানযোগ্য রাখে।
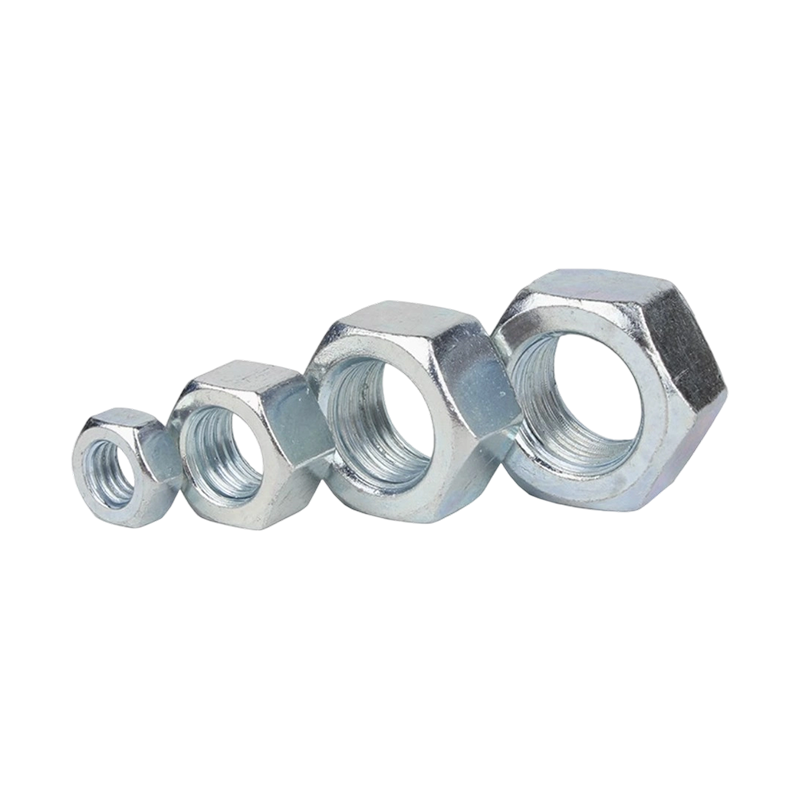 DIN 934 / GB 6170 Hexagon Nuts এই হেক্স বাদাম মানসম্মত ভারবহন এলাকা এবং থ্রেড সহনশীলতা অফার করে যা যৌথ ঘর্ষণকে অনুমানযোগ্য করে তোলে। এগুলিকে সামঞ্জস্যপূর্ণ বোল্টের সাথে যুক্ত করা ব্যাচ জুড়ে ধারাবাহিক টর্ক-প্রিলোড আচরণ বজায় রাখতে সহায়তা করে। পণ্য দেখুন →
শুকনো সমাবেশ
- K মান: 0.20
- M12 8.8 সেটিং: প্রায় 90 Nm
- প্রিলোড লক্ষ্য: প্রমাণের 75 শতাংশ
- প্রধান ঝুঁকি: আন্ডার-টেনশন এবং ঢিলা
লুব্রিকেটেড সমাবেশ
- K মান: 0.13
- M12 8.8 সেটিং: প্রায় 59 Nm
- প্রিলোড লক্ষ্য: প্রমাণের 75 শতাংশ
- প্রধান ঝুঁকি: অতিরিক্ত উত্তেজনা এবং ফলন
অনুশীলনে টর্ক সেটিংস: সরঞ্জাম, ক্রম এবং সীমা
একটি সঠিক টর্ক মান শুধুমাত্র একটি সঠিক জয়েন্ট তৈরি করে যখন টুলটি সঠিকভাবে মান প্রদান করে, শক্ত করার ক্রমটি লোডকে সমানভাবে ছড়িয়ে দেয় এবং ফাস্টেনারটি এখনও স্থিতিস্থাপক থাকে।
রেঞ্চটি ক্যালিব্রেট করুন এবং শংসাপত্রটি বিশ্বাস করুন
প্লাস বা মাইনাস 4 শতাংশ রেট দেওয়া ক্লিক-টাইপ টর্ক রেঞ্চগুলি বেশিরভাগ সাধারণ সমাবেশ পরিচালনা করে। হাইড্রোলিক মাল্টিপ্লায়ার এবং ইলেকট্রনিক টর্ক রেঞ্চ স্ট্রাকচারাল ফাস্টেনিংয়ের জন্য প্লাস বা মাইনাস 2 শতাংশ ধরে রাখে। ক্রমাঙ্কন ব্যবহারের সাথে প্রবাহিত হয়, তাই প্রস্তুতকারকের সময়সূচীতে এবং যেকোনো ড্রপের পরে টুলটি যাচাই করুন।
একটি ক্রস প্যাটার্ন মধ্যে আঁট, দুটি পাস মধ্যে
বোল্ট দ্বারা ঘড়ির কাঁটার দিকে আঁটসাঁট করা একটি ফ্ল্যাঞ্জ প্রাথমিক বোল্টগুলিকে শেষের তুলনায় বেশি লোড করে, কারণ প্রতিটি নতুন বোল্ট জয়েন্টকে সংকুচিত করে এবং তার প্রতিবেশীদের উপশম করে। প্রথমে 50 শতাংশ ধাপে একটি তারকা বা ক্রস প্যাটার্নে কাজ করুন, তারপর সম্পূর্ণ টর্ক এ দ্বিতীয় পাস করুন। একই নিয়ম হুইল বোল্ট, ফ্ল্যাঞ্জ কভার এবং স্ট্রাকচারাল বেস প্লেটের ক্ষেত্রে প্রযোজ্য।
টর্ক চার্ট কোথায় প্রয়োগ করা বন্ধ করে তা জানুন
স্ট্যান্ডার্ড টর্ক সেটিংস ধরে রাখে যখন বোল্টটি ইলাস্টিক থাকে। টর্ক-টু-ইল্ড অ্যাপ্লিকেশন, স্বয়ংচালিত সিলিন্ডারের হেড বোল্ট এবং উচ্চ-শক্তির কাঠামোগত জয়েন্টগুলিতে সাধারণ, ইচ্ছাকৃতভাবে ফাস্টেনার অতীতের ফলন টানুন এবং ঘূর্ণন কোণ দ্বারা প্রিলোড নিয়ন্ত্রণ করুন। অপসারণের পরে কখনও এই বোল্টগুলি পুনরায় ব্যবহার করবেন না: পুরানো টর্ক সেটিং এখন ফাস্টেনারকে অতিরিক্ত প্রসারিত করে, কারণ একটি ফলিত বোল্ট অনেক বেশি প্রিলোডে একই রিডিংয়ে পৌঁছে।
কংক্রিটে সেট করা স্ট্রাকচারাল অ্যাঙ্করগুলির জন্য, টর্ক সেটিংস হল ইনস্টলেশন সীমা, পরামর্শ নয়। একটি ওয়েজ অ্যাঙ্করের গর্ত প্রাচীরকে প্রসারিত করতে এবং আঁকড়ে ধরার জন্য পর্যাপ্ত টর্কের প্রয়োজন, কিন্তু অত্যধিক টর্ক কংক্রিট ফাটল করতে পারে এবং অ্যাঙ্করের ধারণ ক্ষমতা নষ্ট করতে পারে। নোঙ্গর সরবরাহকারীর প্রকাশিত সেটিং সঠিকভাবে অনুসরণ করুন।
 কংক্রিট এবং স্ট্রাকচারাল ইনস্টলেশনের জন্য কীলক অ্যাঙ্কর কংক্রিটের জন্য একটি সম্প্রসারণ নোঙ্গর যা ড্রিল হোলের প্রাচীরকে আঁকড়ে ধরে যখন বাদামটি শক্ত করা হয়। এটি এখানে প্রাসঙ্গিক কারণ এর টর্ক সেটিং ভিত্তি উপাদান ক্র্যাকিং এড়াতে ইনস্টলেশন সীমা হিসাবে কাজ করে। পণ্য দেখুন →
সামঞ্জস্যপূর্ণ ফাস্টেনারগুলি সামঞ্জস্যপূর্ণ টর্ক সেটিংস কাজ করে। যখন প্রলেপ পুরুত্ব, লুব্রিকেন্ট অবশিষ্টাংশ, বা থ্রেড ফিট ব্যাচের মধ্যে পরিবর্তিত হয়, জয়েন্টে ঘর্ষণও পরিবর্তিত হয় এবং একটি নির্দিষ্ট টর্ক মান বিভিন্ন দিনে বিভিন্ন প্রিলোড তৈরি করে। একজন বিশেষজ্ঞের কাছ থেকে সোর্সিং ফাস্টেনার প্রস্তুতকারক যেমন Wuxi Sharp Metal Products Co., Ltd., যা উৎপাদন ব্যাচ জুড়ে এই ভেরিয়েবলগুলিকে নিয়ন্ত্রণ করে, ক্ষেত্র ব্যর্থতার সম্পূর্ণ শ্রেণীকে সরিয়ে দেয়।
সাধারণ ভুল যা কার্যকর টর্ক সেটিংস পরিবর্তন করে
ক্ষেত্রের ব্যর্থতা খুব কমই একটি নাটকীয় ত্রুটি থেকে আসে। এগুলি টর্ক চার্টের অনুমান এবং বাস্তব ফাস্টেনারগুলির মধ্যে ছোট অমিলের একটি প্যাটার্ন থেকে আসে।
- একটি ভিন্ন প্রপার্টি ক্লাস থেকে টর্ক সেটিং প্রয়োগ করা, উদাহরণস্বরূপ 10.9 বোল্টে 8.8 মান
- লুব্রিকেটেড থ্রেডের জন্য গণনা করা মান সহ শুকনো থ্রেড টর্ক করা, বা বিপরীত
- কে পুনঃগণনা না করে পুরু ওয়াশার, গ্যাসকেট বা নরম আবরণ দিয়ে বিয়ারিং পৃষ্ঠ পরিবর্তন করা
- ফাস্টেনারগুলি পুনঃব্যবহার করা যা ইতিমধ্যেই ফল পেয়েছে, বিশেষ করে টর্ক থেকে ফলন বোল্ট৷
- মরিচা, ময়লা, burrs, বা ক্ষতিগ্রস্ত থ্রেড উপর আঁটসাঁট করা
- অচিহ্নিত বোল্টের মিশ্র ব্যাচের জন্য একটি একক টর্ক সেটিং ব্যবহার করা
এর মধ্যে যেকোনো একটি বাস্তব প্রিলোডকে ডিজাইনের মান থেকে 30 থেকে 60 শতাংশ দূরে সরিয়ে দিতে পারে, যা একটি নিরাপদ জয়েন্টকে লোড চক্রের অপেক্ষায় ক্লান্তি ব্যর্থতায় পরিণত করে।
অঙ্গুষ্ঠের নিয়ম: যদি বল্টু মাথায় প্রপার্টি শ্রেণী চিহ্ন পাঠযোগ্য না হয়, তাহলে এটির জন্য টর্ক সেটিং গণনা করবেন না। আপনি তাদের টর্ক করার আগে ফাস্টেনারগুলি প্রতিস্থাপন করুন।
বোল্টের জন্য টর্ক সেটিংস: প্রায়শই জিজ্ঞাসিত প্রশ্ন
M8 গ্রেড 8.8 বোল্টের জন্য আমার কোন টর্ক ব্যবহার করা উচিত?
হালকা তেলযুক্ত থ্রেড এবং K = 0.20 সহ একটি M8 গ্রেডের 8.8 বোল্টের জন্য, সাধারণ টর্ক সেটিং প্রায় 26 Nm, যা বোল্টকে প্রায় 75 শতাংশ প্রুফ লোডের জন্য টেনশন করে। থ্রেডগুলি ভালভাবে লুব্রিকেট করা হলে মান 25 থেকে 30 শতাংশ কমিয়ে দিন।
তৈলাক্তকরণ কি প্রয়োজনীয় টর্ক বৃদ্ধি বা হ্রাস করে?
তৈলাক্তকরণ প্রয়োজনীয় টর্ক হ্রাস করে। তেল এবং গ্রীস ফিল্ম থ্রেড ঘর্ষণ এবং বাদাম বহন ঘর্ষণ উভয় কম, তাই কম রেঞ্চ প্রচেষ্টা একই প্রিলোড তৈরি করে। আপনি যদি জয়েন্টের তৈলাক্তকরণ অবস্থা পরিবর্তন করেন, তাহলে শুকনো সংখ্যা না রেখে নতুন K মান দিয়ে টর্ক সেটিং পুনরায় গণনা করুন।
কেন প্রকাশিত টর্ক মান চার্টের মধ্যে আলাদা?
চার্ট ভিন্ন কারণ তাদের অনুমান ভিন্ন। কিছু টেনশন বোল্ট প্রুফ লোডের 70 শতাংশ, অন্যরা 85 শতাংশ। কেউ কেউ শুকনো থ্রেড ধরে নেয়, অন্যরা হালকা তেলযুক্ত। কেউ 0.18 এর K মান ব্যবহার করে, অন্যরা 0.21। একটি চার্ট সহ মুদ্রিত অনুমানগুলি পড়ুন এবং যে সারণীটি আপনার সমাবেশের সাথে মেলে তা চয়ন করুন।
টর্ক সেটিংস কি স্টেইনলেস স্টিলের বোল্টগুলিতে একইভাবে প্রয়োগ করে?
না। স্টেইনলেস স্টীল ফাস্টেনারগুলি উচ্চ যোগাযোগের চাপে সহজেই গল করে, যা থ্রেডের ঘর্ষণ বাড়ায় এবং কার্যকর K মানকে অস্থির করে তোলে। স্টেইনলেস ফাস্টেনারগুলির জন্য বিশেষভাবে প্রকাশিত টর্ক মানগুলি ব্যবহার করুন, একটি স্টেইনলেস-সামঞ্জস্যপূর্ণ থ্রেড লুব্রিকেন্ট প্রয়োগ করুন এবং তাপ সীমিত করতে গতি কম রাখুন৷